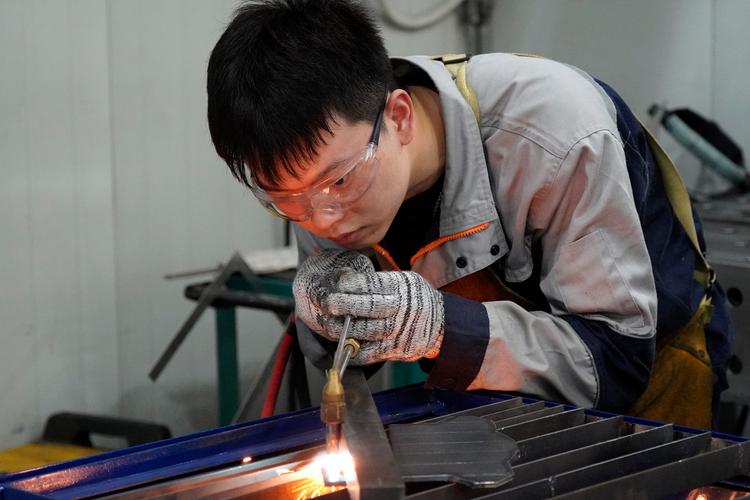
冷作钣金 工艺精髓、技术要点与应用全景
冷作钣金是金属加工领域的一项核心基础工艺,指在常温状态下利用机械或手工方式对金属板材、型材、管材等施加外力,使其产生塑性变形或分离,从而获得所需形状、尺寸和性能的零件或组件的加工方法。与热作钣金相比,冷作钣金避免了加热引起的材料组织变化和变形,具有尺寸精度高、表面质量好、生产效率高等显著优势,广泛应用于汽车制造、航空航天、精密仪器、建筑装饰、家电生产等行业。
一、冷作钣金的核心工艺环节
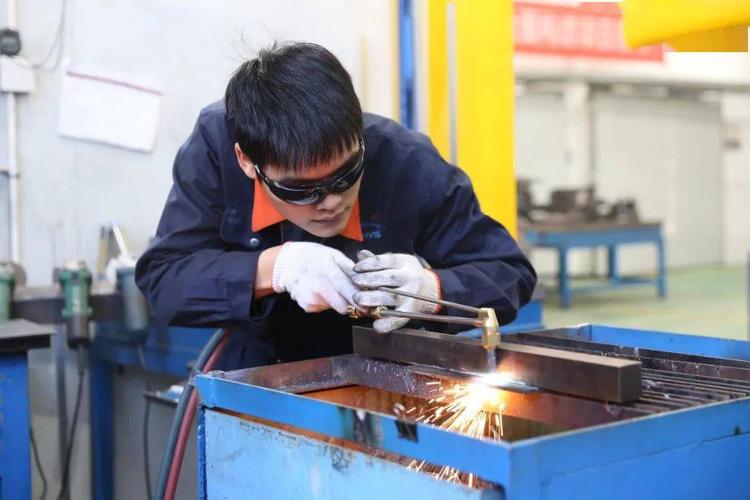
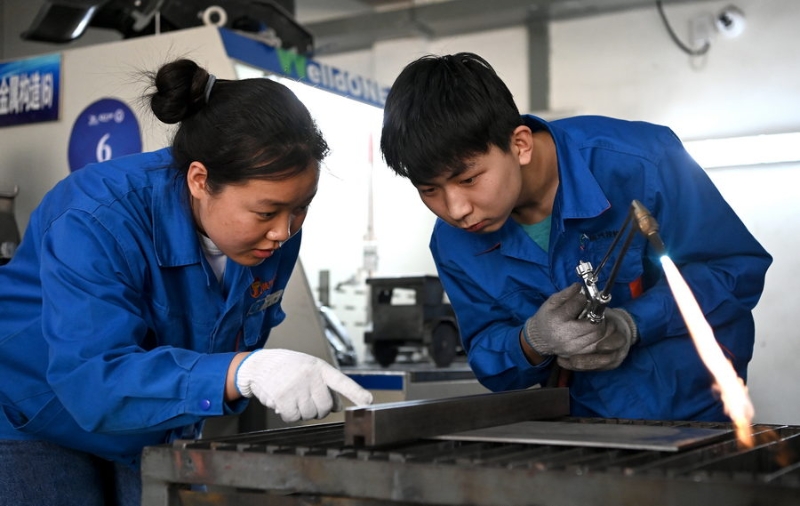
冷作钣金加工涵盖从原材料到成品的完整流程,主要包括以下关键工序:1. 展开与放样:根据零件图纸进行展开计算,确定板材的展开尺寸和形状,对于复杂曲面需借助计算机辅助设计(CAD)软件进行精确建模,确保后续成型的准确性。2. 下料:通过剪切、冲裁、激光切割、等离子切割等方式将板材分割成所需坯料,要求切口平整、尺寸精确,并尽量减小毛刺和热影响区。3. 成形:包括弯曲、卷圆、拉深、翻边、局部成形等,常用设备有折弯机、卷板机、冲床等。冷作成形需控制回弹量,对于高强度材料或复杂形状可采取过弯修正、模具补偿等措施。4. 连接:通过焊接(点焊、氩弧焊、激光焊等)、铆接、螺栓连接或咬接等方式将零件组合成部件,焊接时需注意热变形控制,采用合理的焊接顺序和夹具固定。5. 表面处理与检验:包括去毛刺、打磨、喷涂、电镀等,并利用量具、三坐标测量机等检测尺寸精度和形位公差,确保产品符合图纸要求。
二、冷作钣金的技术要点与难点
冷作钣金加工看似简单,实则蕴含丰富的技术细节。材料性能的把握至关重要,不同金属(如低碳钢、不锈钢、铝合金、铜等)的塑性、加工硬化倾向和回弹特性差异明显,需针对性调整工艺参数。回弹控制是弯曲成型中的常见难题,可通过补偿模具角度、调整压力、增加校正工序等方式解决。第三,焊接变形控制需从结构设计、焊接顺序、夹具刚性、预热与后热处理等多方面入手。对于薄板件,防止起皱和拉裂是拉深工艺的关键;对于高精度零件,展开尺寸的计算误差会逐道工序累积,必须从源头保证放样准确。
三、冷作钣金设备的演进
传统冷作钣金以手工敲击、简单机械为主,如今已发展为高度数控化、自动化。数控转塔冲床、光纤激光切割机、数控折弯机、机器人焊接工作站等设备的普及,大幅提升了加工精度和效率。柔性制造系统和三维激光切割技术使得复杂曲面零件的加工更加便捷,而仿真软件(如有限元分析)能够在加工前预测回弹和变形,优化工艺方案。针对小批量、多品种的生产趋势,快速换模和模块化模具技术日益重要。
four、冷作钣金的应用领域与前景
冷作钣金件在国民经济各领域无处不在:汽车车身覆盖件、底盘结构件;航空发动机叶片、机身框肋;电子机箱、机柜;建筑幕墙、钢结构节点;家用电器外壳;医疗器械外壳与支架等。随着新材料(如高强钢、钛合金、复合材料)的引入,冷作钣金面临新的挑战——高强材料回弹大、塑性低,需发展温成形或特殊工艺;轻量化需求推动薄壁高精度零件的制造;智能化和绿色制造则要求降低能耗与废料。冷作钣金将更加依赖数字化工艺设计、在线监测与自适应控制,并与增材制造、连接技术等融合,形成更高效、精密的制造体系。
冷作钣金是现代制造业的基石之一。掌握其基本原理和工艺技巧,对于提高产品质量、降低生产成本具有重要意义。从业人员需不断学习新设备、新工艺,积累材料与变形规律的经验,方能在实践中游刃有余,推动冷作钣金技术向更高水平迈进。